
 CAD, tervezés
 3D nyomtatás
 CAM, CNC
 3D méréstechnika
 PDM, MES
 Építészet, építőipar
 Mechatronika, robotika
 Képfeldolgozás
 Hardver
 CAD, tervezés
 3D nyomtatás
 3D méréstechnika
 CAD, tervezés
 3D-nyomtatás
 CAM, CNC
 3D-mérési technika
 Építészet, építőipar
 Mechatronika, robotika
 Képfeldolgozás
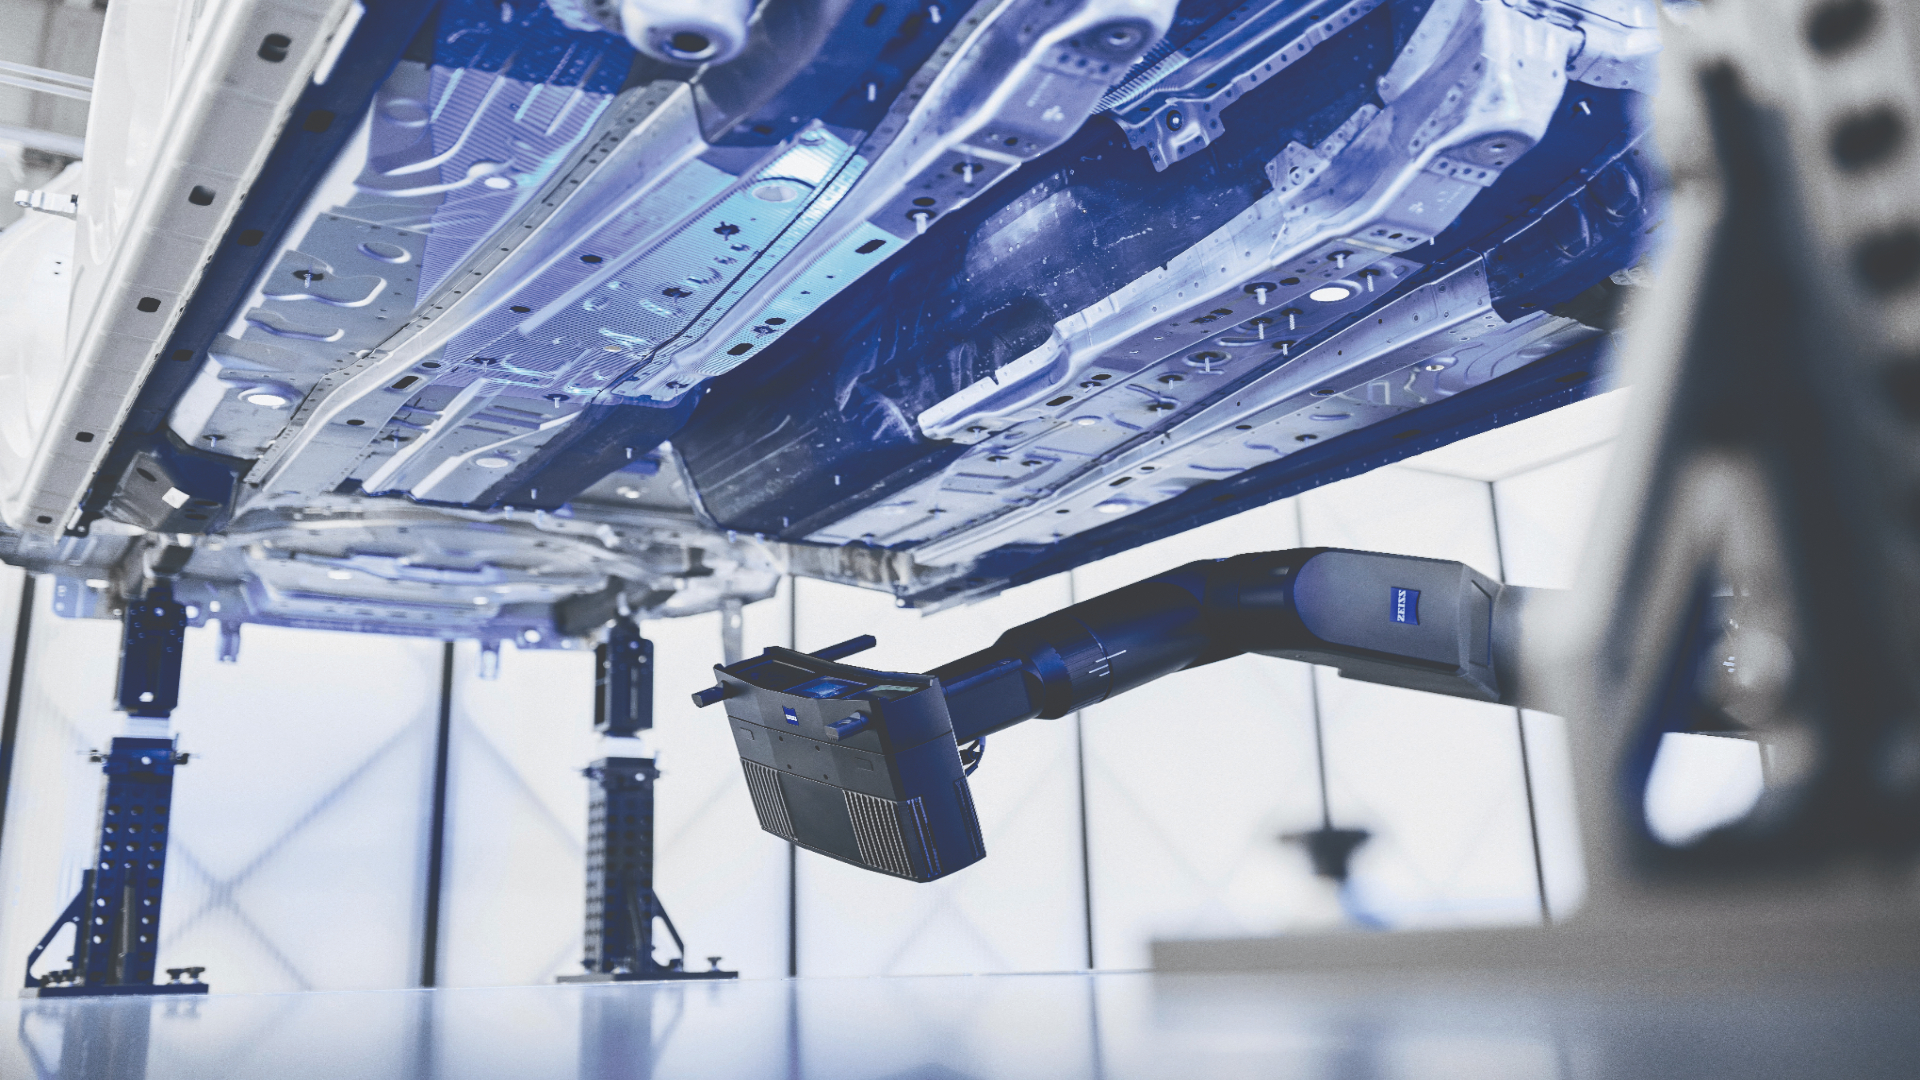
Képzelje el: Az alkatrész a mérőberendezésen fekszik. A vizsgálati terv tartalmazza a külső burkolat alakját és több furat elhelyezkedését. A mérési felépítéstől függően a csapat az első 3D-szkennelés előtt referenciamarkereket ragaszt fel, vagy beállít egy külső lézeres nyomkövetőt. Ha a furatokat egy második mérőrendszerrel is ellenőrzik, egy további mérési ciklusra van szükség, és minden további módosítás esetén még egyre. Több óra telik el anélkül, hogy egyetlen 3D-szkennelés is megtörténne.
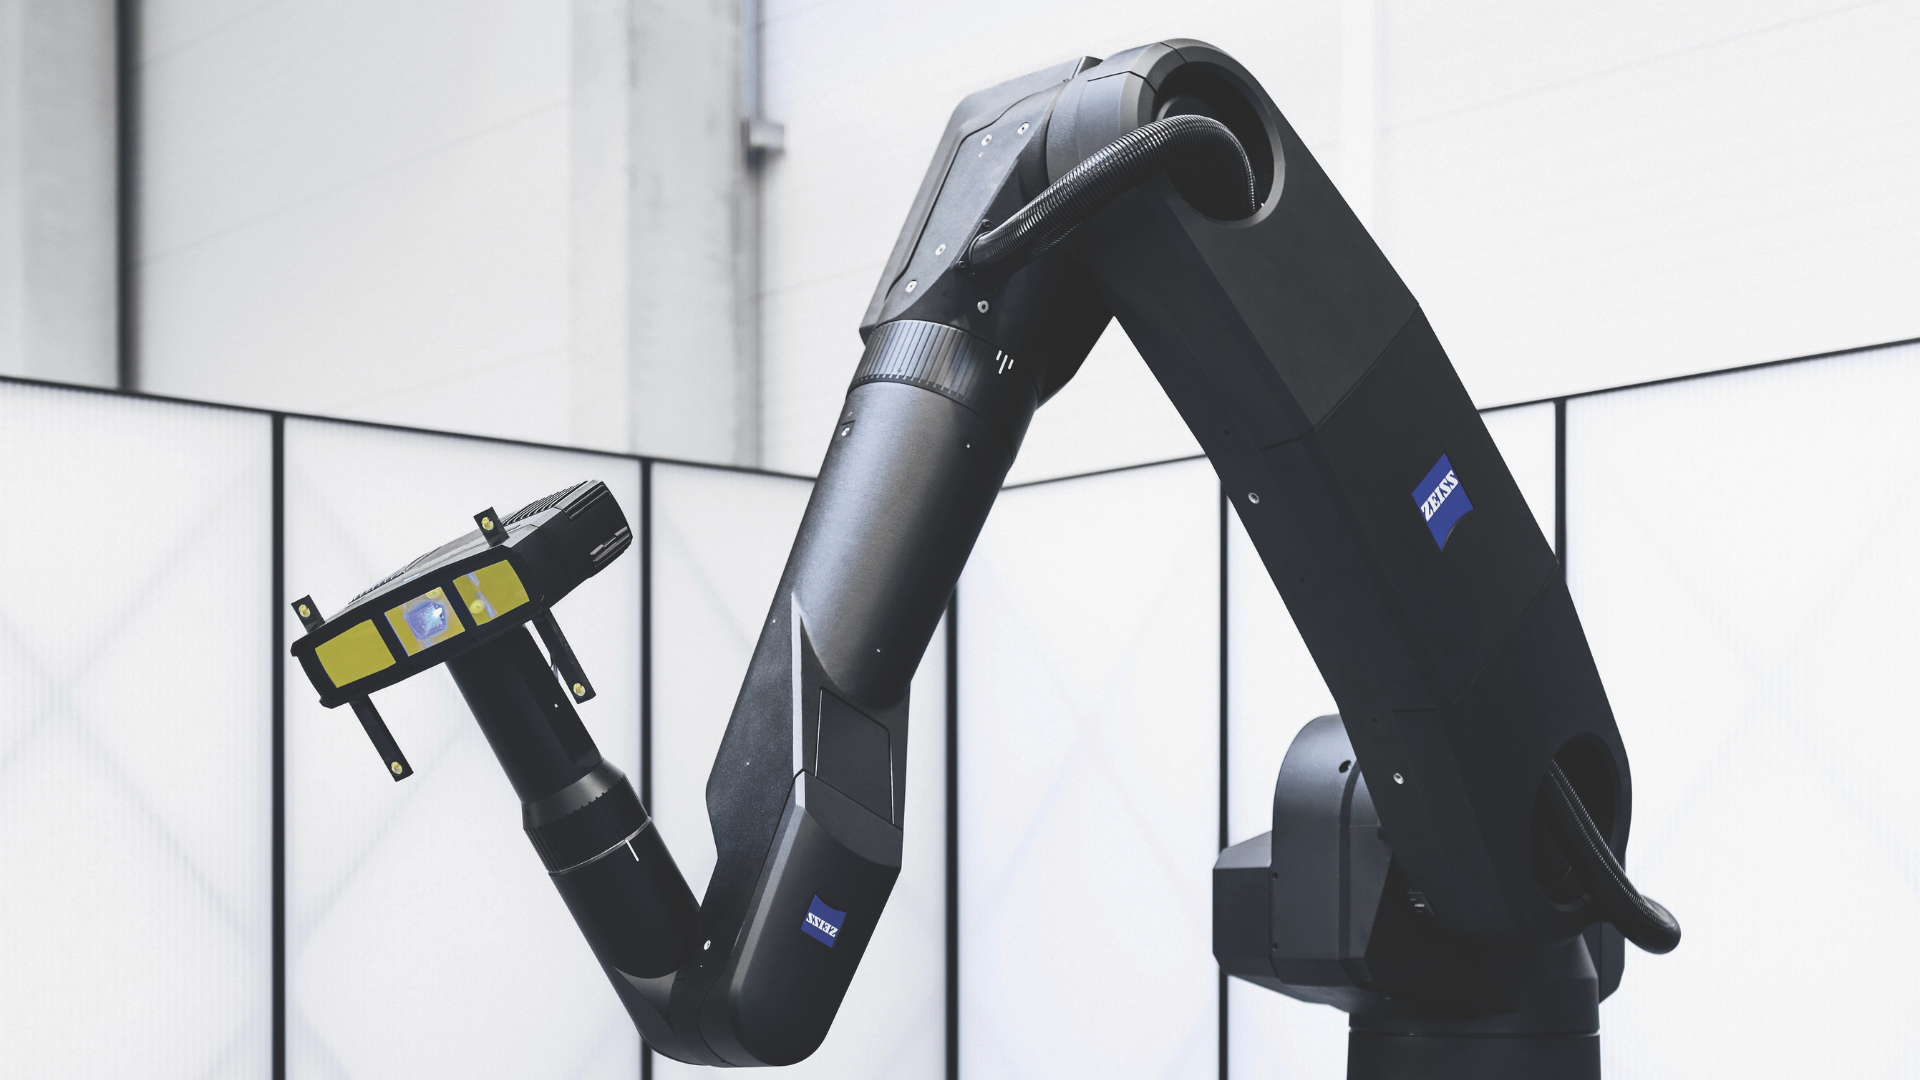
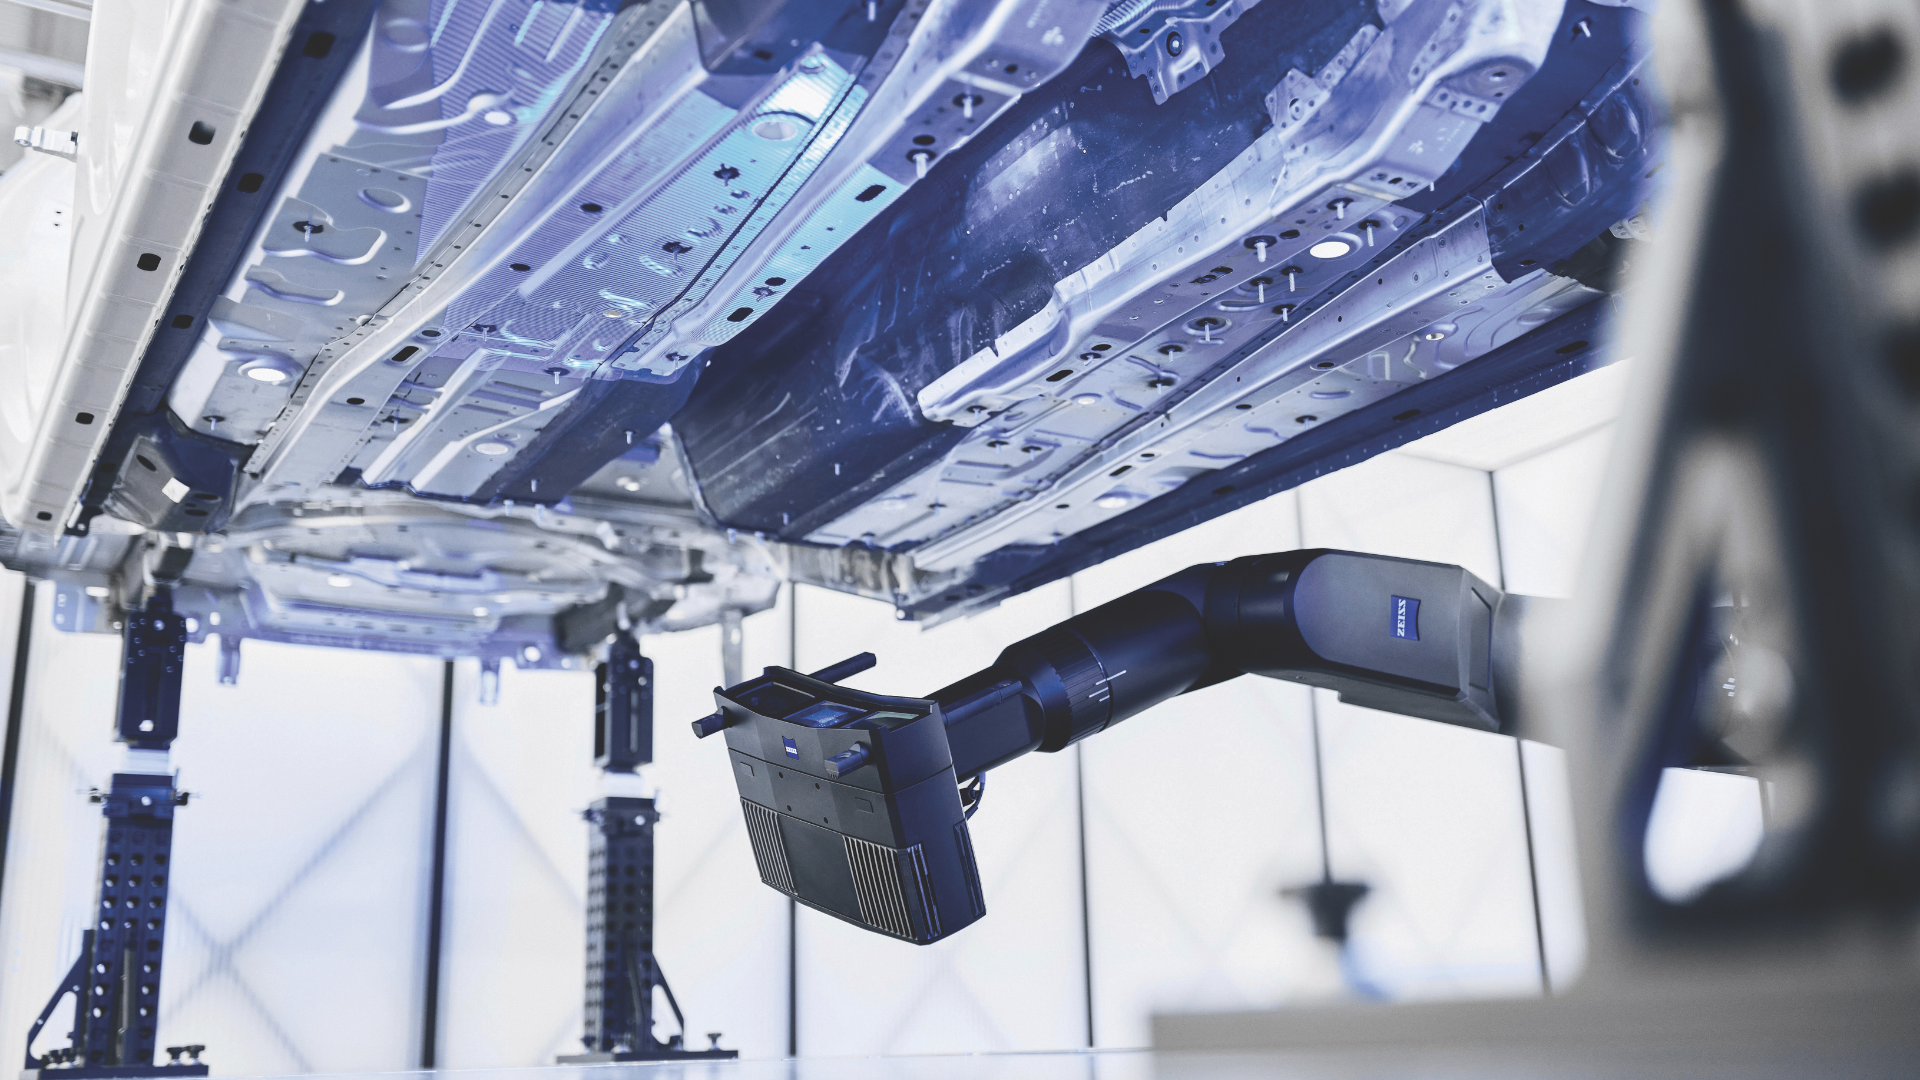
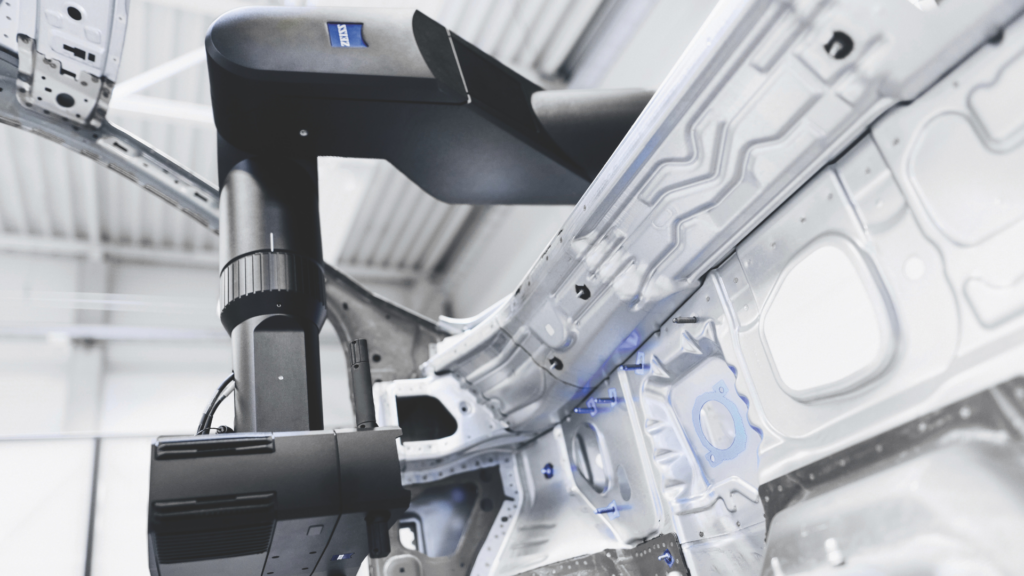
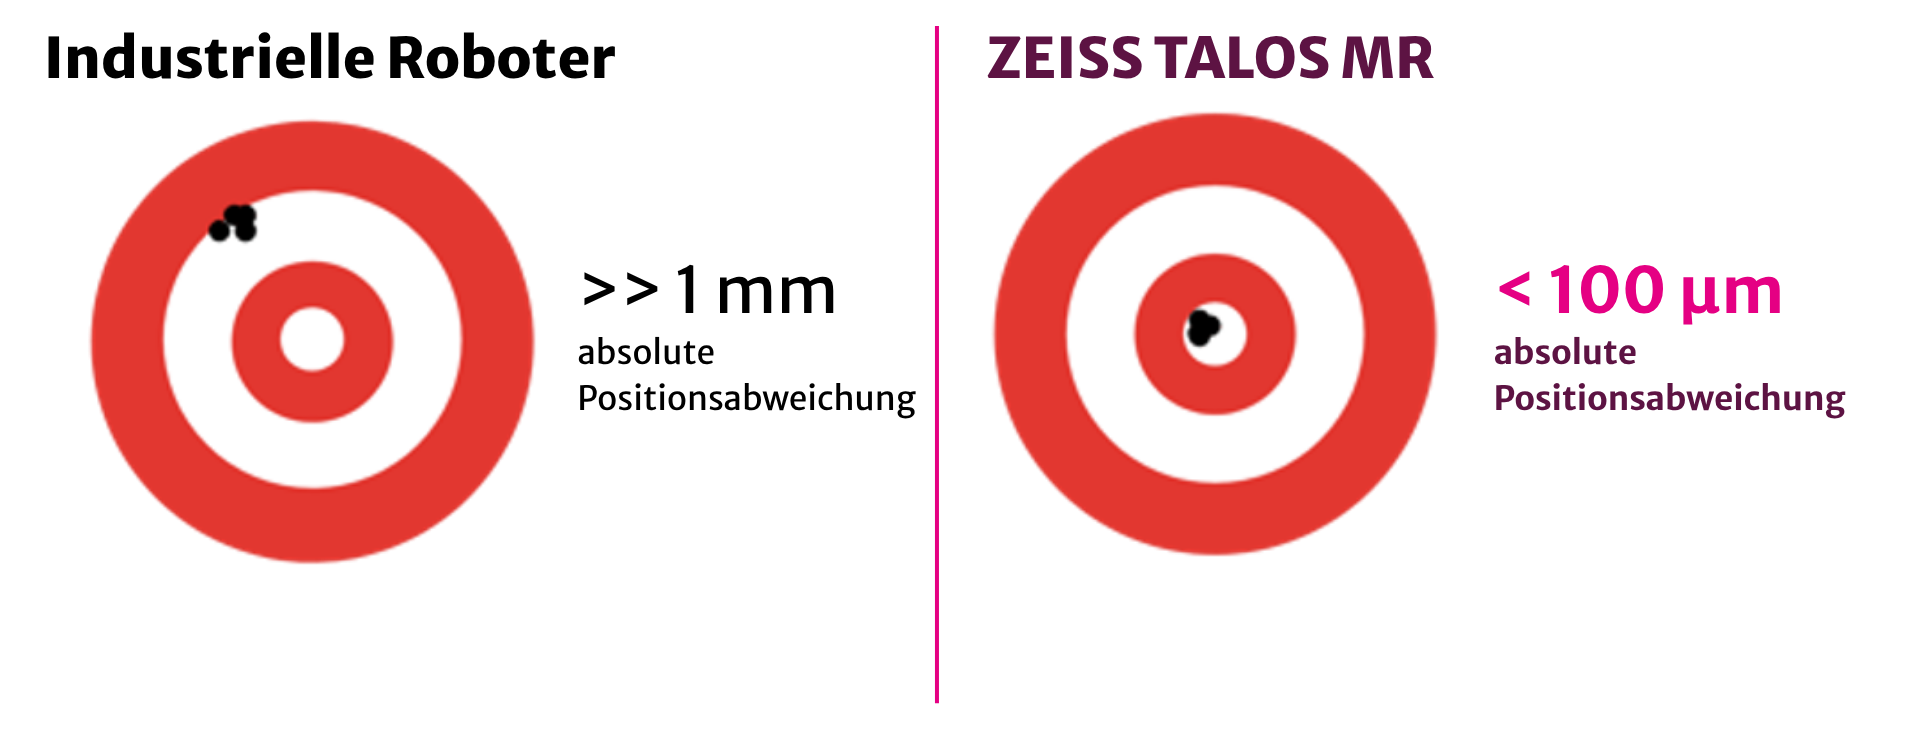
A fáradságos referenciamarkerek felragasztása, a külső lézeres nyomkövető rendszer beszerzése és beállítása a 100 µm alatti pontosságú ZEISS TALOS automatikus mérőrobotnak köszönhetően immár a múlté, és ez még korántsem az összes forradalmi újítás, amelyet ez a 3,30 m magas fekete óriás magával hoz.
Főbb tanulságok
- Kevesebb beállítási lépés. A ZEISS TALOS referenciajelek vagy külső lézeres nyomkövetés nélkül határozza meg a mérőrobot pozícióját.
- Rövidebb mérési idők az összehasonlításban. Két ZEISS-tesztben egy ajtószerelvény mérési ideje 48%-kal, egy karosszériaé pedig 28%-kal volt rövidebb. Az alkatrészek kezelése és a járulékos idők nem képezték az összehasonlítás tárgyát.
- Több ellenőrzési adat egy mérési ciklusban. A TALOS AX kékfény-érzékelő felismeri a felületi és funkcionális jellemzőket. Mindkét tesztben a TALOS több hálópontot generált, mint az adott referencia-konfiguráció.
- A WESTCAM által nyújtott, kategóriájában a legjobb tanácsadás. A ZEISS INSPECT és a virtuális mérőterem segítségével a CAD-adatok és az ellenőrzési terv alapján felmérhető, hogy a TALOS mennyire felel meg az Ön mérési feladatának.
Mi az a ZEISS TALOS?
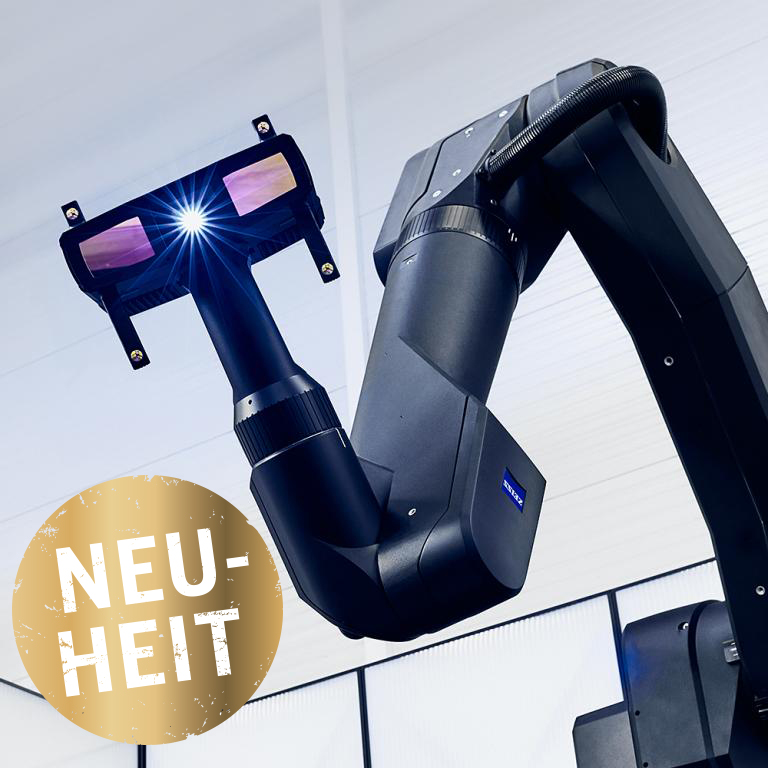
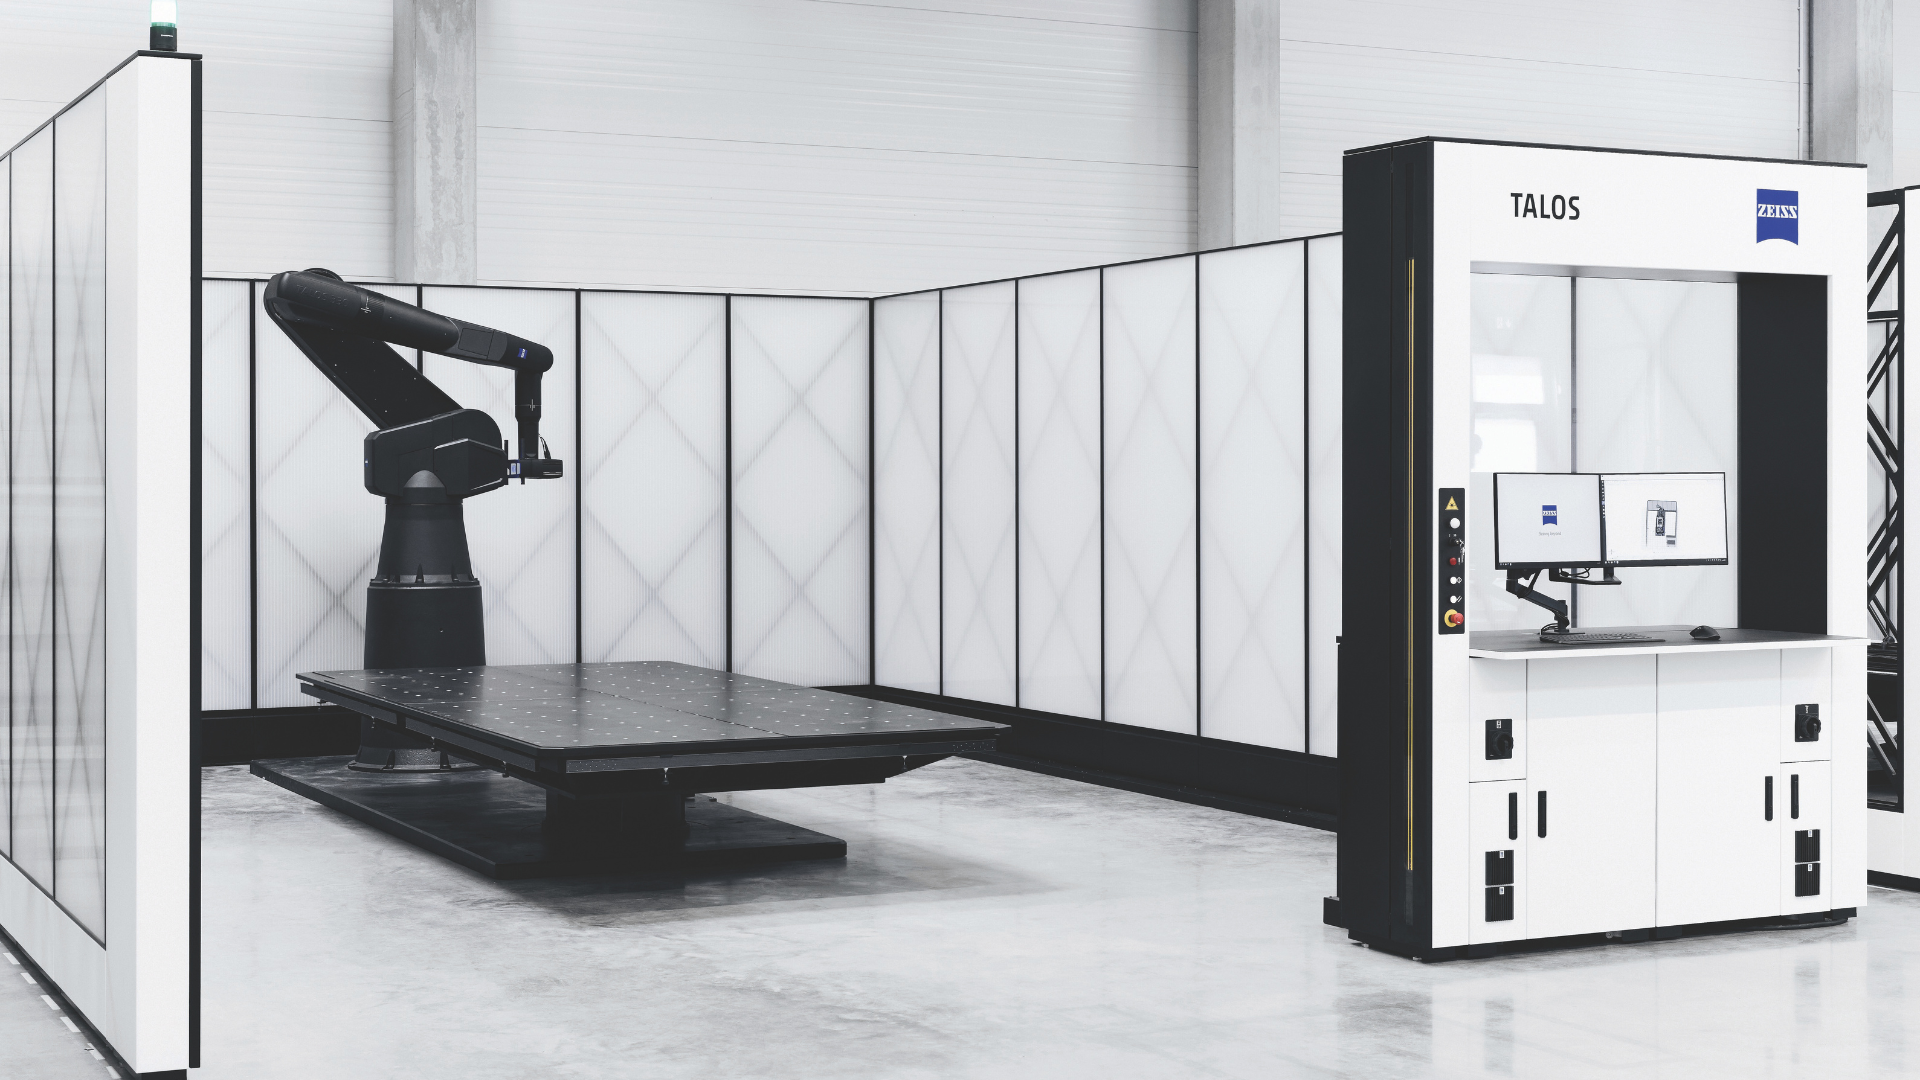
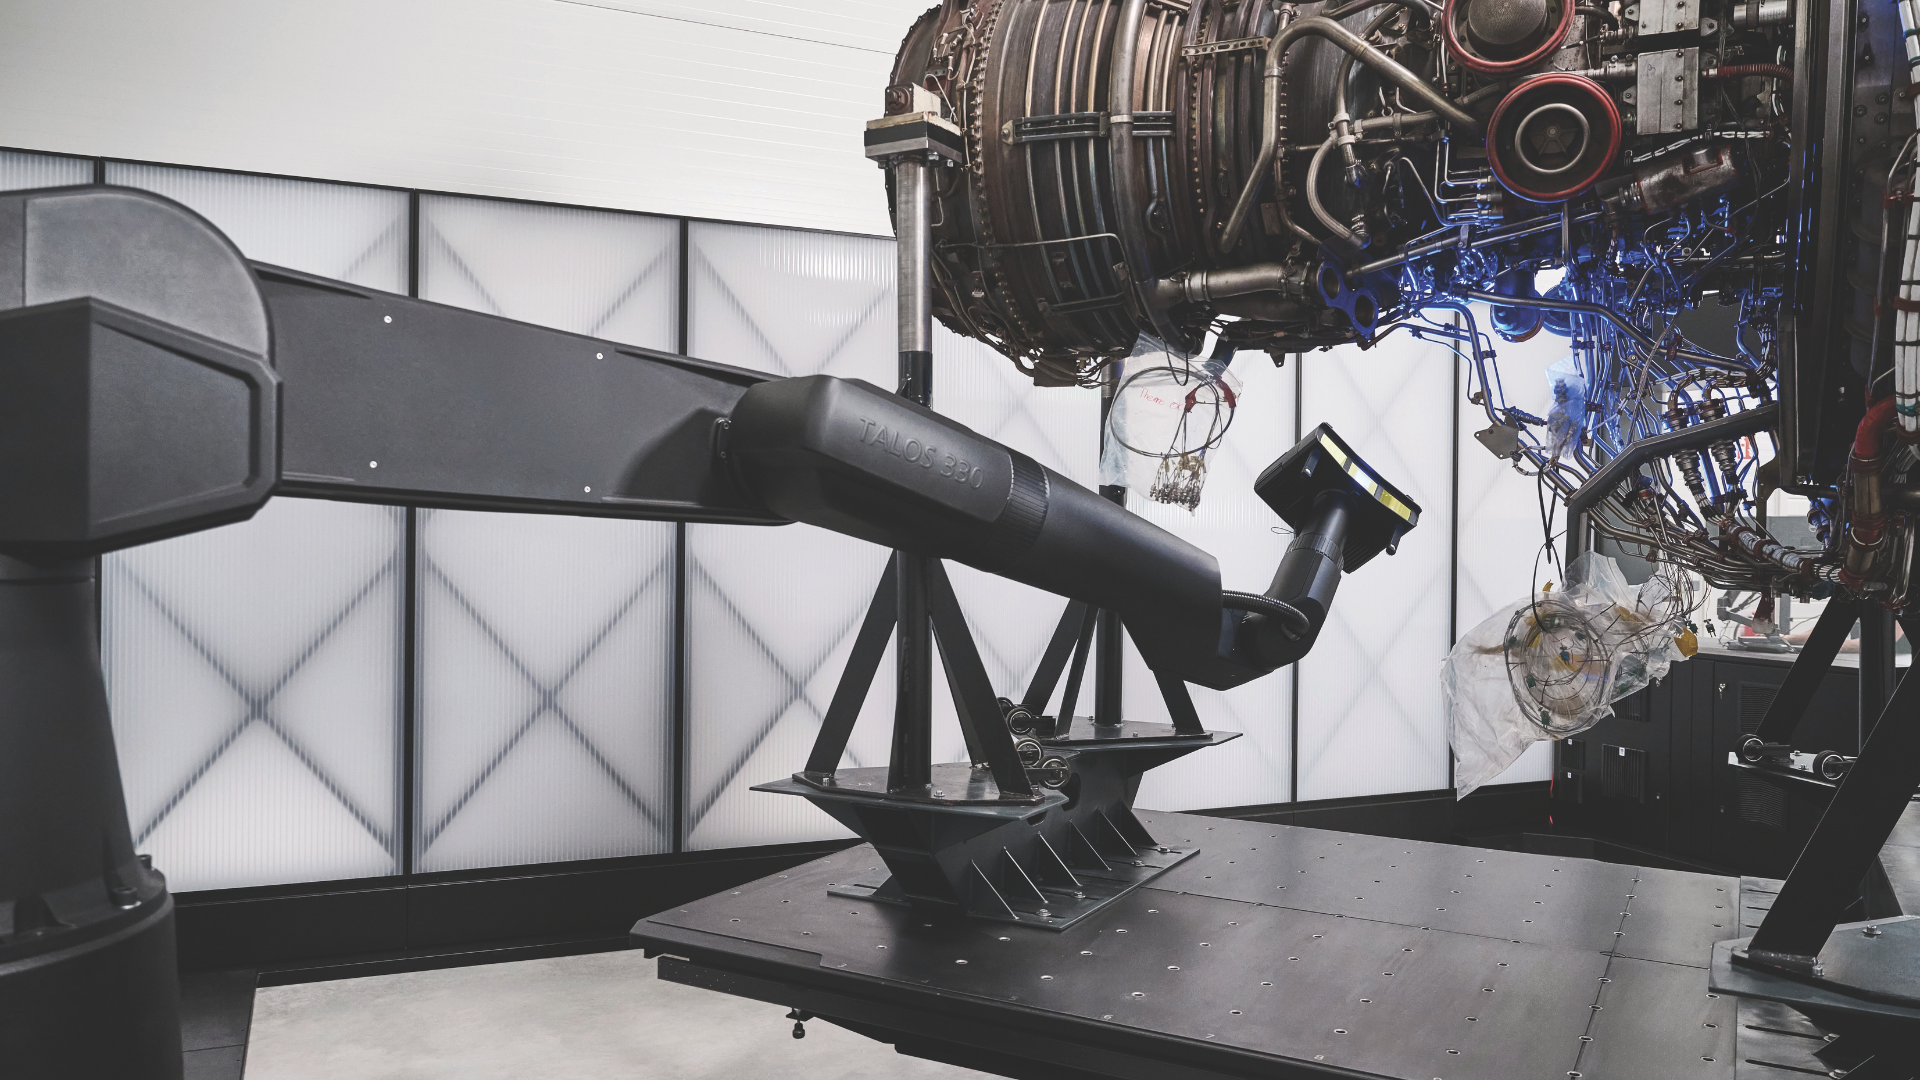
A ZEISS TALOS egy precíziós mérőrobot, amely nagy méretű alkatrészek automatizált optikai 3D-mérésére szolgál. Ugyanazon mérési folyamat során digitalizálja a felületeket, és megméri az olyan jellemzőket, mint a furatok és a menetek. A rendszer – amelyben először szerepelnek egymás mellett – szkennerből, robotkarból, forgóasztalból és ellenőrző állomásból áll, ami jelentősen hozzájárul a pontosabb szkenneléshez.
3D-mérés referenciapontok és külső lézeres nyomkövetés nélkül
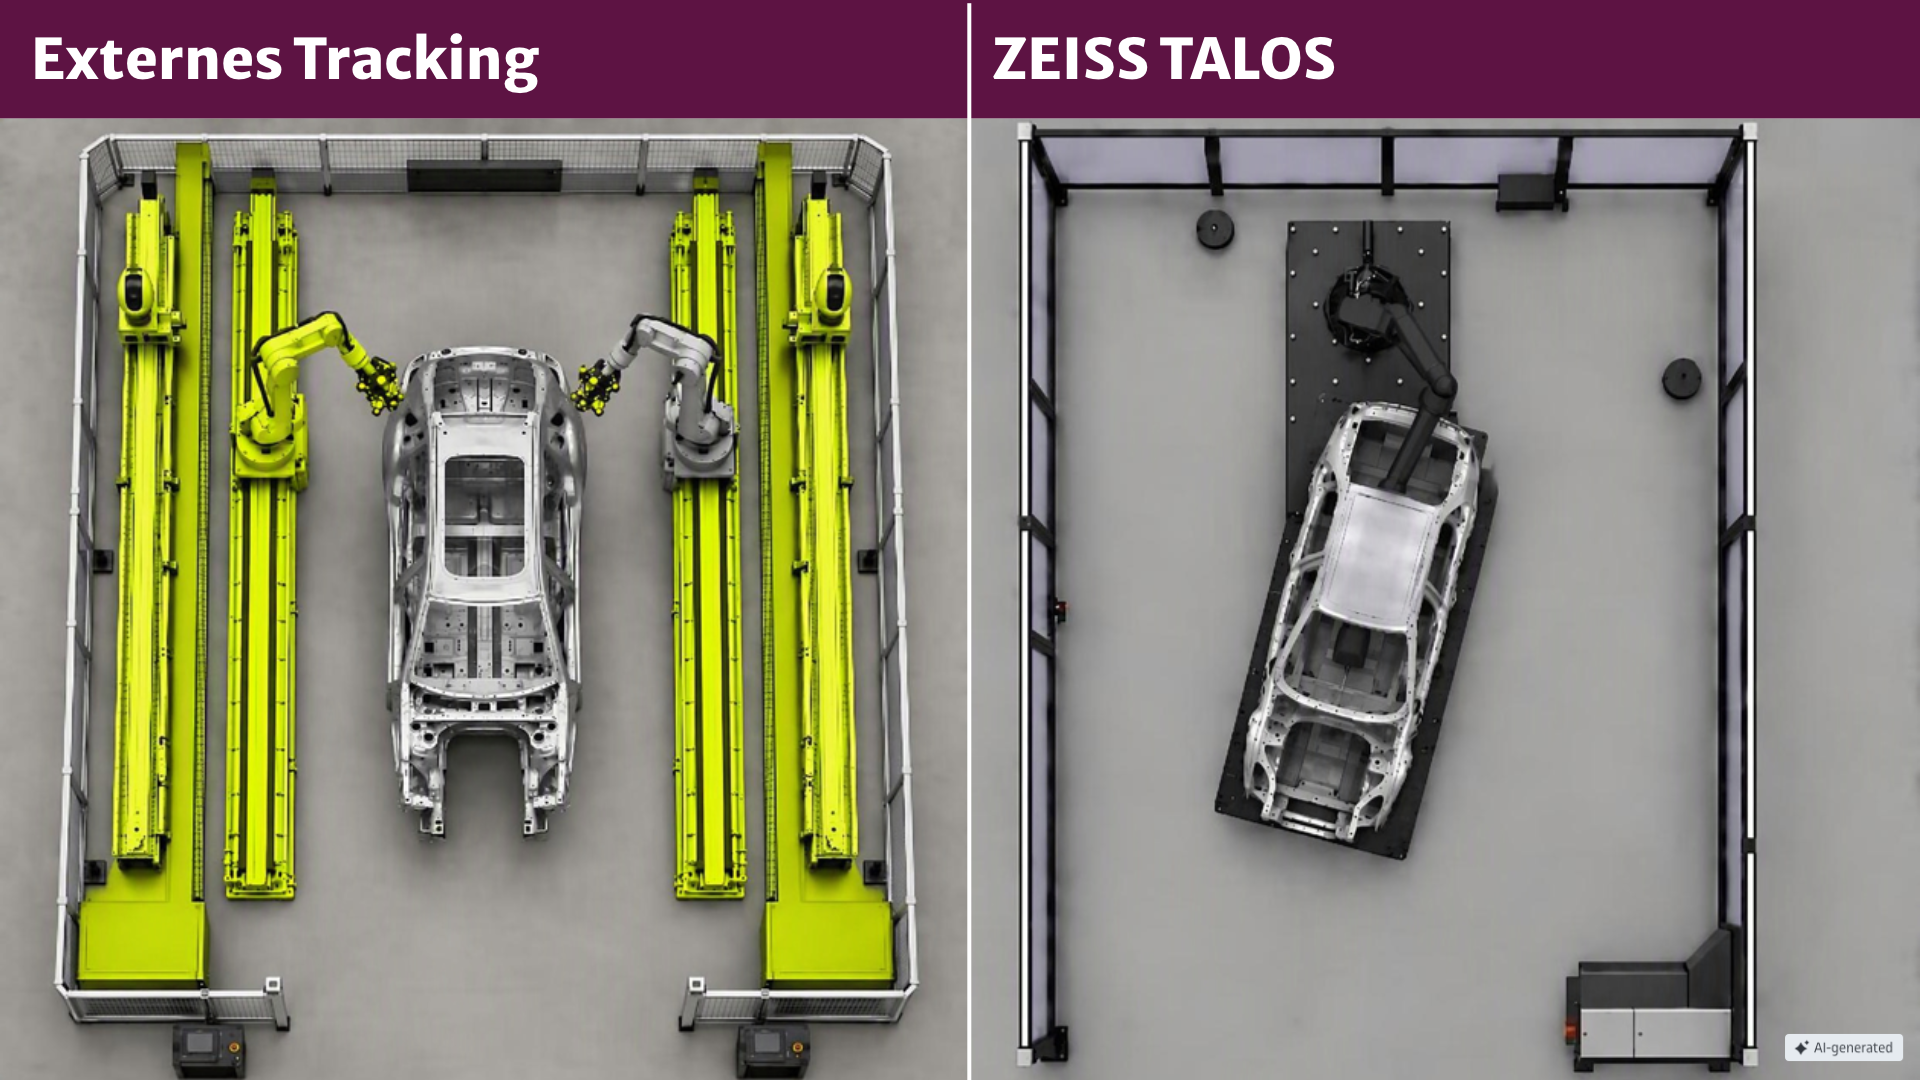
Ha az érzékelő helyzetét külső nyomkövetővel határozzák meg, a mérőcsapatnak be kell állítania ezt a technikát. A mérési pozíciók kiválasztásánál fontos szerepet játszik a nyomkövető és a nyomon követett referencia közötti látótávolság. A berendezéstől függően a helyzetmeghatározáshoz referenciajelek és további alkatrészek is szükségesek.
A ZEISS TALOS MR esetében a mérési pozíciómeghatározás a robotba van integrálva. Ehhez a ZEISS a robotkar mechanikáját kombinálja enkóder-technológiával, érzékelőkkel és hőmérséklet-kompenzációs algoritmusokkal. Ennek köszönhetően nincs szükség referenciamarkerekre és külső nyomkövető rendszerre. Ezzel csökken a markerek felhelyezésével és a külső berendezések beállításával járó munkaigény azokon a helyeken, ahol ezek a lépések eddig szükségesek voltak a pozíciómeghatározáshoz.
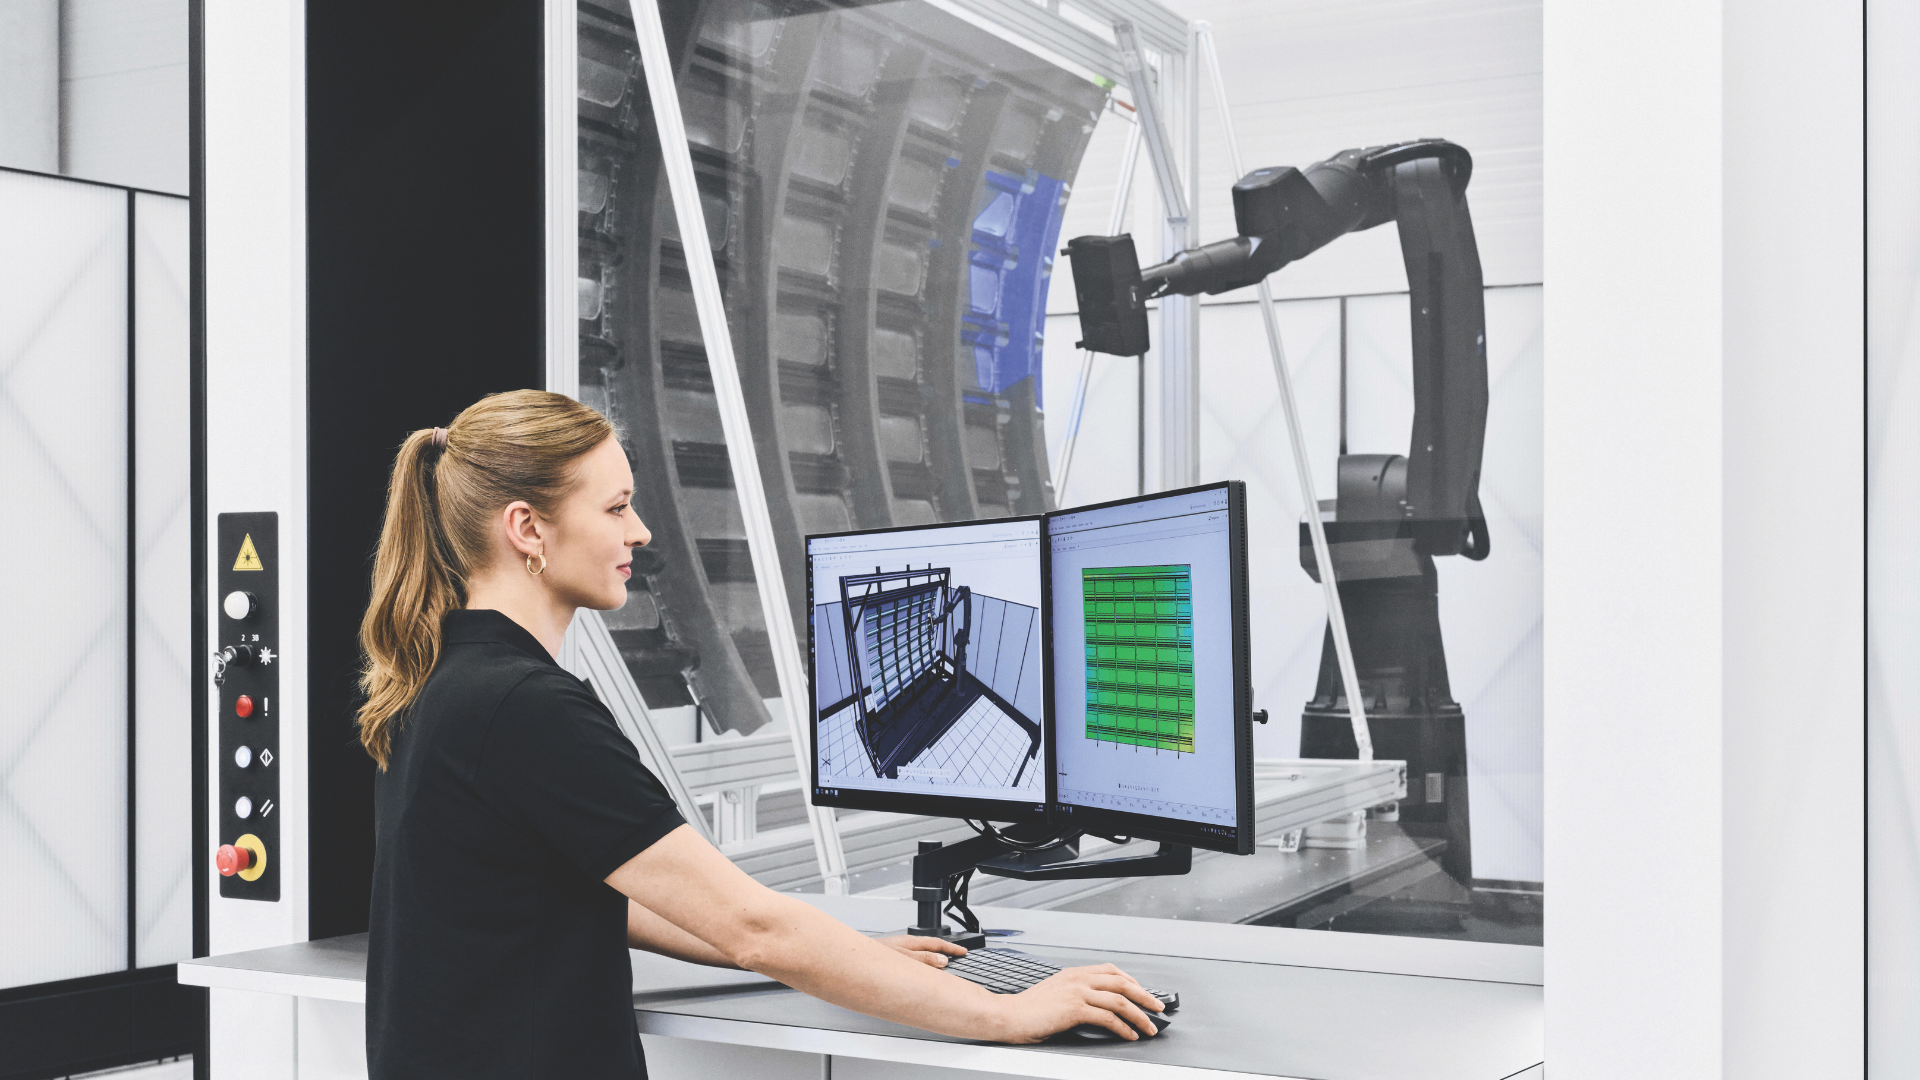
Az érzékelők elhelyezkedése a virtuális mérőteremben (VMR) a CAD-modell alapján tervezhető meg. A WESTCAM eközben figyelembe veszi a tervezett befogást és az érzékelő látómezejét a releváns vizsgálati jellemzők tekintetében. Így már korai szakaszban meghatározható, hogy az alkatrész mely területei mérhetők meg a tervezett mérési eljárással.
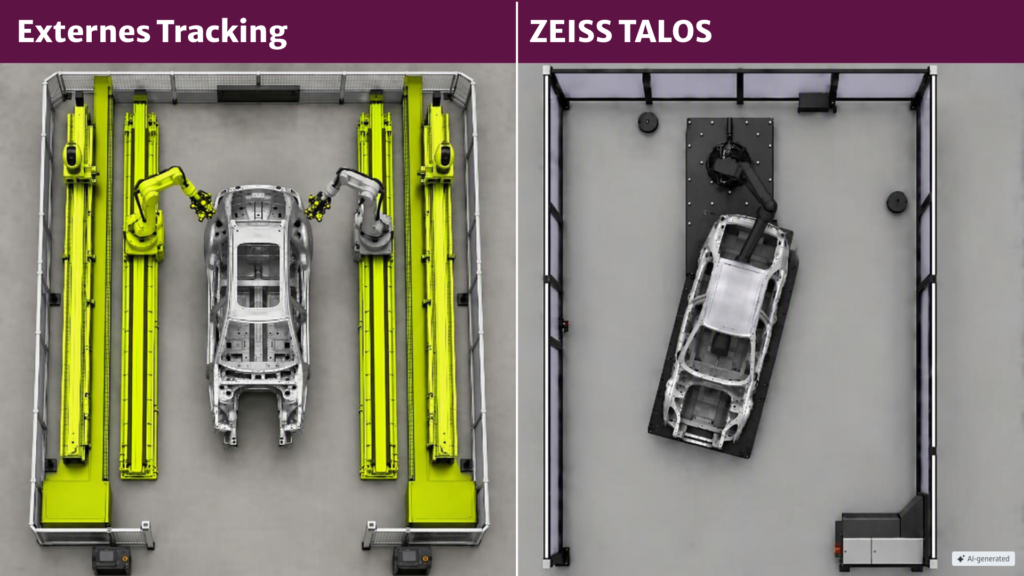
Milyen gyorsan méri meg a ZEISS TALOS egy ajtót vagy karosszériát?
A sorozatvizsgálat során az a fontos, hogy mikor áll rendelkezésre felhasználható mérési jegyzőkönyv. Az automatizált mérés arányának értékelése érdekében a ZEISS két alkalmazást hasonlított össze. Az ajtószerelvény esetében a mérési terv mindkét felépítésben 172 vizsgálati elemet tartalmazott.
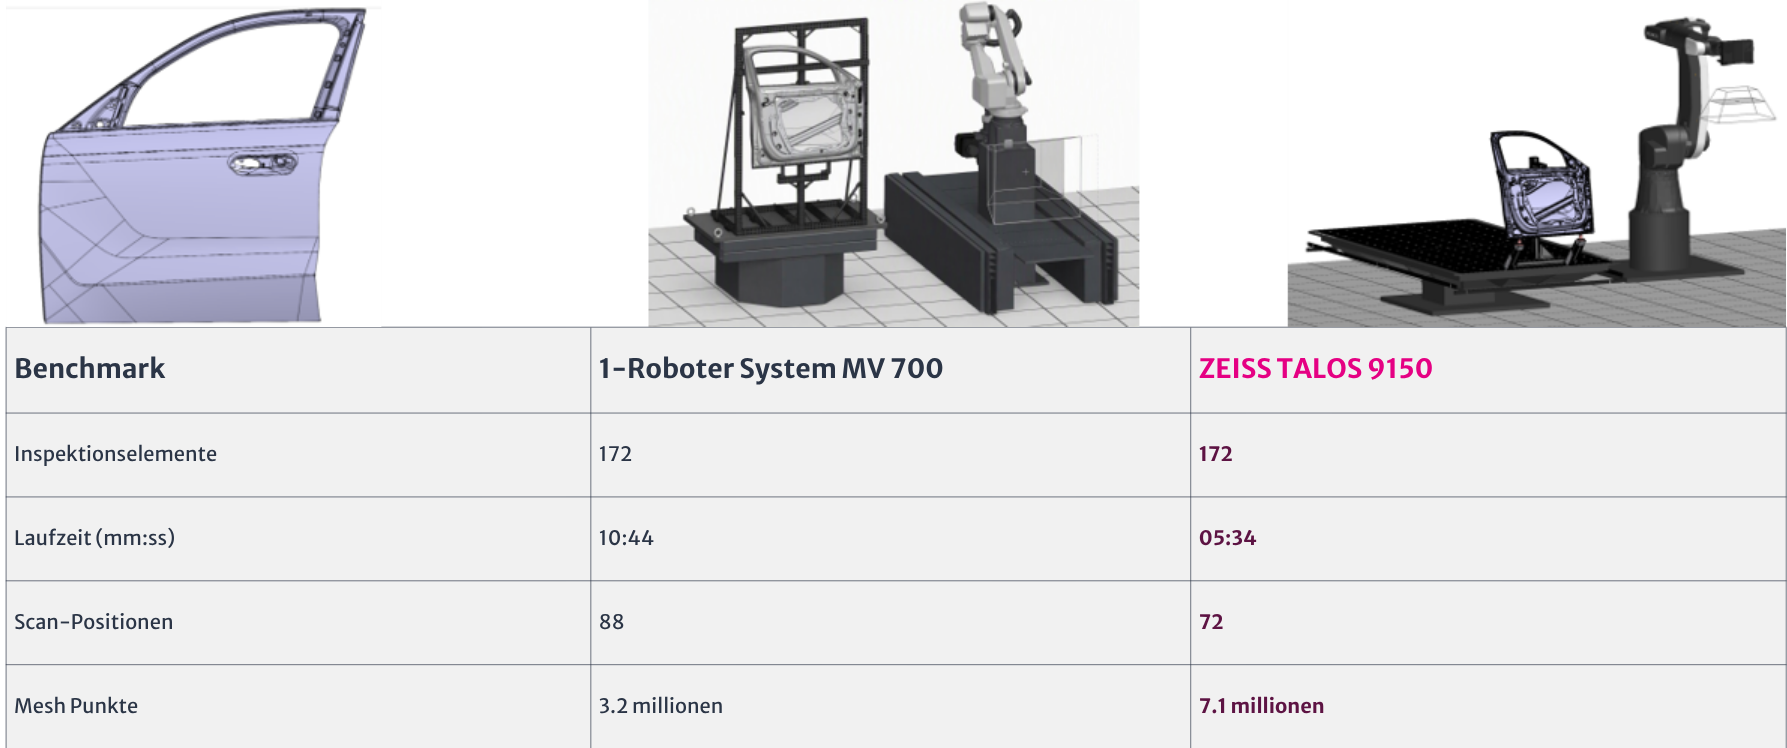
Az ajtószerelvény esetében a ZEISS mindkét felépítményben ugyanazt a 172 elemet vizsgálta. Az MV 700-as robotot tartalmazó rendszerhez képest a ZEISS TALOS-nak 72 szkennelési pozícióra volt szüksége 88 helyett. A mérési folyamat időtartama 5 perccel és 10 másodperccel (48 %) rövidült. Ugyanakkor a kiszámított 3D-háló pontjainak száma 3,2 millióról 7,1 millióra nőtt.
A második kísérlet során a ZEISS egy 1 848 célponttal rendelkező járműkarosszériát vizsgált. Referenciaként egy MV 1000-es robotokból álló kétrobotos rendszert használtak. A mérési idő mellett a ZEISS azt is összehasonlította, hogy hány vizsgálati elemet sikerült automatikusan rögzíteni.
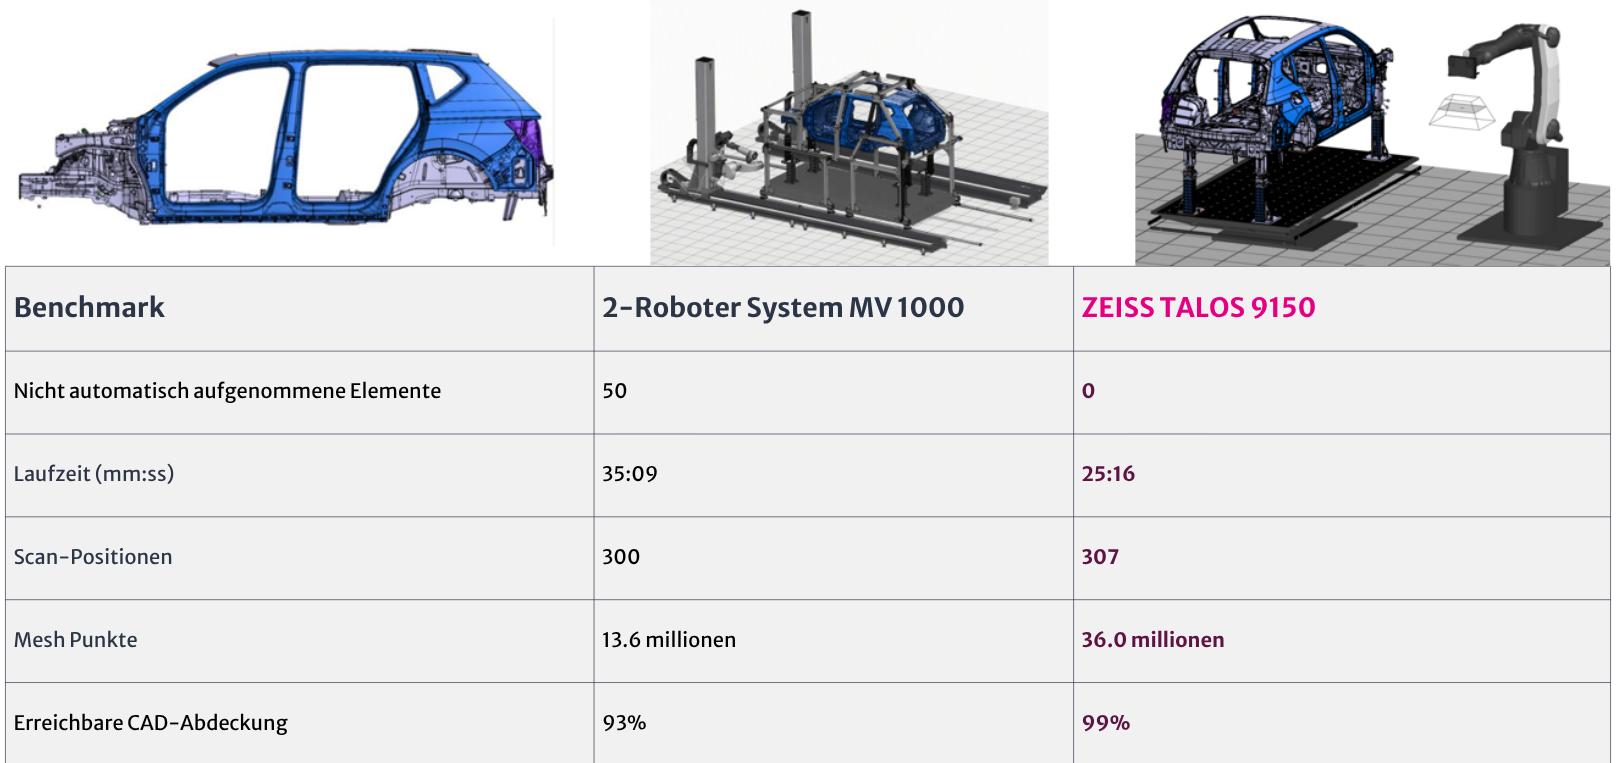
A ZEISS TALOS a karosszéria-teszt során automatikusan rögzítette az összes előírt vizsgálati elemet. A referenciafelépítésben 50 elem maradt ki az automatikus rögzítésből. A TALOS mérési futása 9 perc 53 másodperccel rövidebb volt (28 %), és 13,6 millió helyett 36,0 millió hálópontot generált. Így a TALOS ebben a tesztben nagyobb automatikusan rögzített vizsgálati területet és kiterjedtebb 3D-hálót biztosított rövidebb mérési idő alatt.
A tesztfelépítés 28–48%-os futási idő-csökkenést mutat, de az új rendszer pontossága is lenyűgöző javulást mutat, mivel mindkét kísérletben több mint kétszer annyi hálópontot használtak .
Több hálópont és a furatok, valamint a menetek részletes ellenőrzése
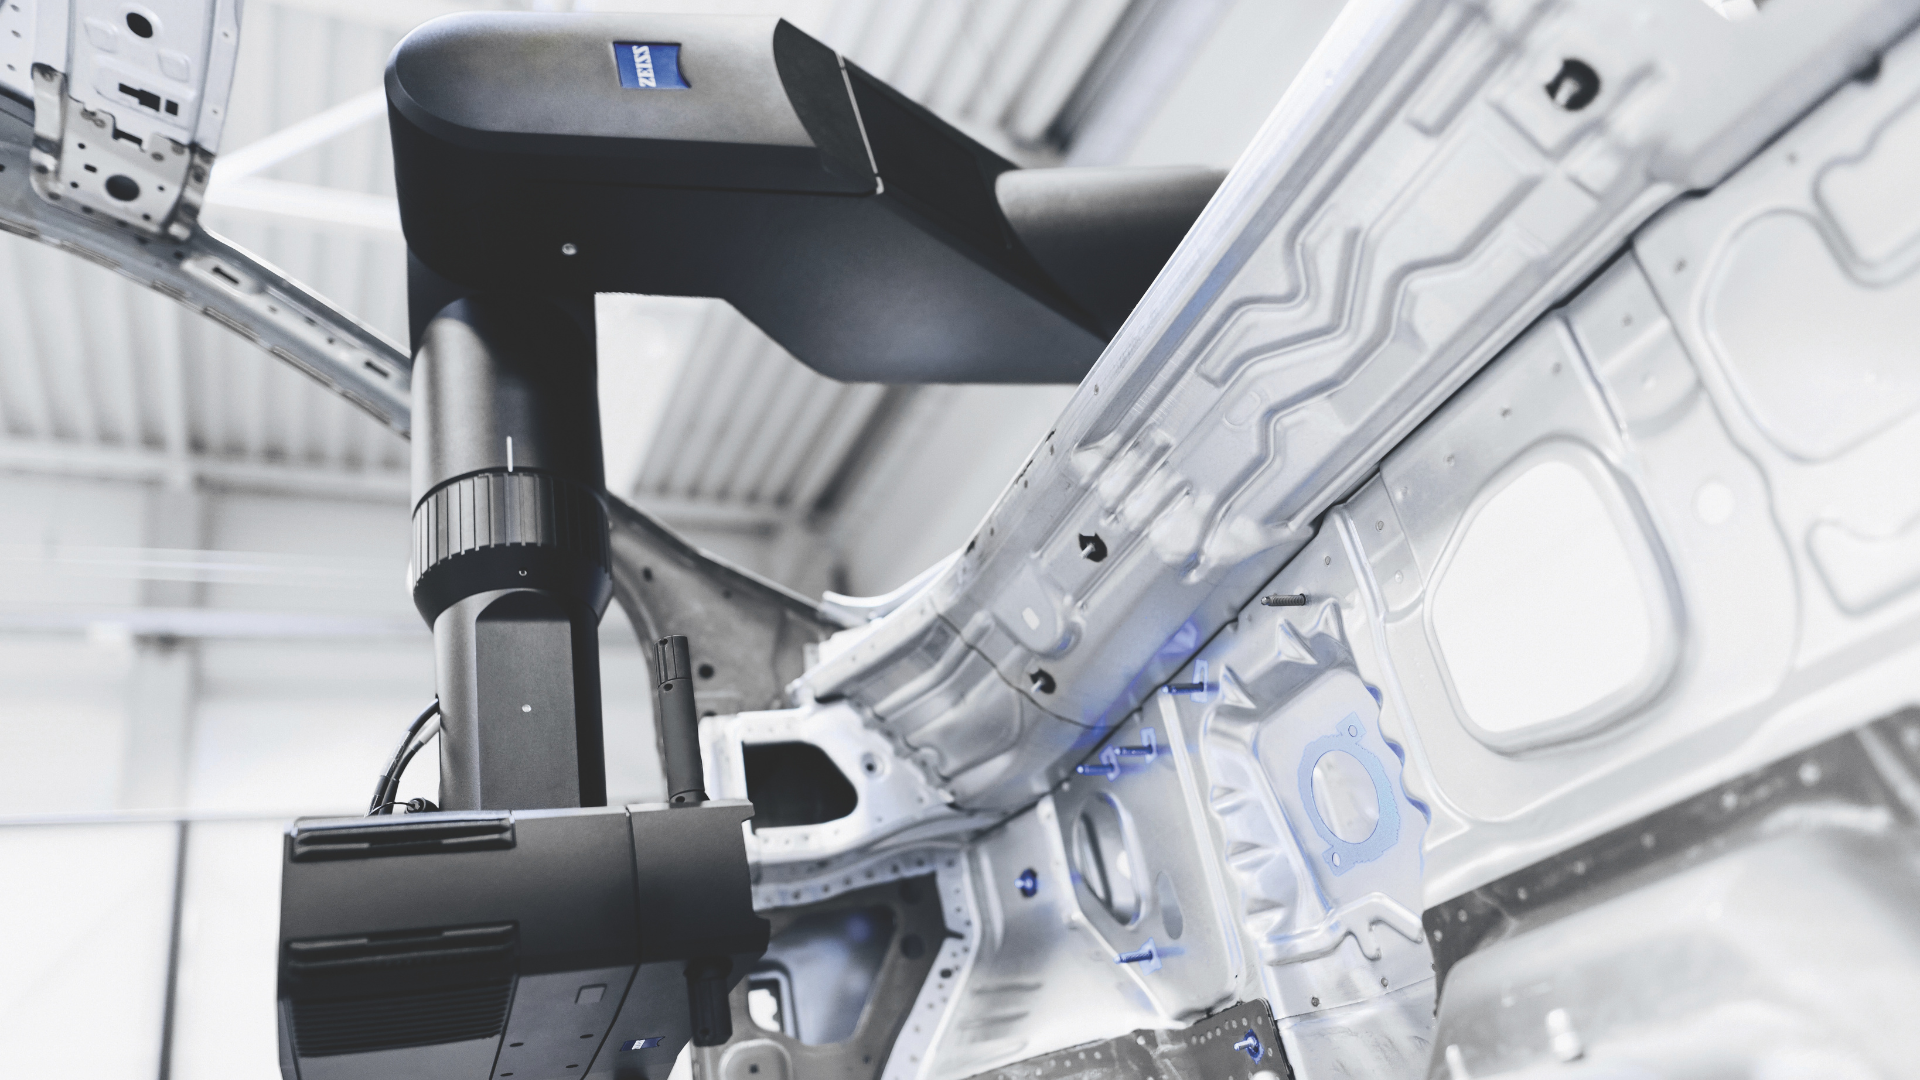
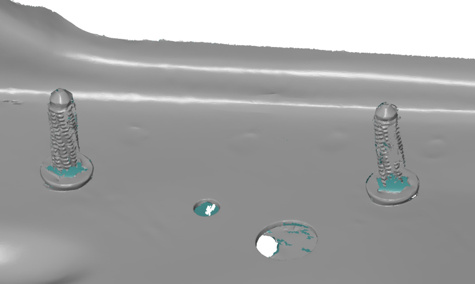
Egy járműajtón a sík CAD-terv-valóság összehasonlítás megmutatja, hol tér el a külső burkolat a tervezett geometriától. A jellemzővizsgálat például megmutatja, hogy egy furat a megfelelő helyen van-e, és mekkora az átmérője. A ZEISS TALOS AX egy mérési ciklusban rögzíti mindkét típusú adatot. Négy villanófény különböző irányokból világítja meg az egyes jellemzőket.
A ZEISS-összehasonlításokban a TALOS segítségével kiszámított ajtószerelvény 3D-hálója 7,1 millió hálópontot tartalmazott a korábbi 3,2 millió helyett. A karosszéria esetében ez a szám 36,0 millió volt a korábbi 13,6 millió helyett. A közelképek jól szemléltetik, mely részletek relevánsak egy furat kontúrjának vagy egy menet értékelésekor. Ez azt is jelenti, hogy a ZEISS TALOS rendszer sokkal pontosabb 3D-modelleket tud létrehozni, mint a hagyományos ipari robotok.
Miért a ZEISS TALOS a WESTCAM-mal?
A WESTCAM több mint 15 éve dolgozik a ZEISS automatizációs megoldásaival, és Ausztriában, Svájcban és Liechtensteinben több mint 50 ZEISS ScanBoxot telepített. Ezekből a projektekből ismerjük a feladatokat a mérési alkalmazás beállításától egészen a sorozatgyártás során történő kiértékelésig. Ezt a tapasztalatot beépítjük a tanácsadásba, amikor Önnel együtt megvizsgáljuk, milyen feladatokat tud a ZEISS TALOS az Ön vállalkozásában ellátni.
Erre példaként említhető egy ajtószerelvény furatainak ellenőrzése. A virtuális mérőteremben (VMR) a CAD-modell alapján megtervezzük, hogy az érzékelő mely pozíciókból képes rögzíteni a releváns kontúrokat. A szoftver kiszámítja a robot pályáit és szimulálja a mozgásokat. A ZEISS INSPECT programban a mérési feladat számára meghatározzuk, hogy mely eltéréseket kell kiértékelni a tervezett geometriához képest, valamint mely alak- és helyzet-tűréshatárokat kell figyelembe venni. A mérési jelentésnek azt kell jelznie a gyártás számára, hogy mely pontokon kell alaposabban megvizsgálniuk vagy utómunkát végezniük.
Az első becsléshez hasznosak a CAD-modellje, a vizsgálati terv és a kívánt ciklusidő. Ha már használ mérőcellát, egy aktuális mérési jegyzőkönyvből kiderül, milyen eredményekre van szüksége a csapatának. Közösen megvizsgálhatjuk, mely beállítási lépéseket lehetne elhagyni, mely jellemzők mérhetők meg egy folyamat során, és hogyan illeszkedik a vizsgálati jegyzőkönyv a sorozatgyártási folyamatába.
Gyakran feltett kérdések (GYIK)!
Mi az a ZEISS TALOS?
A ZEISS TALOS egy precíziós mérőrobot, amely közepes és nagy méretű alkatrészek automatizált optikai 3D-mérésére szolgál. A rendszer ötvözi a felületi digitalizálást az egyes jellemzők, például furatok, csapok és menetek ellenőrzésével.
Mennyi beállítási időt takarít meg a ZEISS TALOS?
Az időmegtakarítás attól függ, hogy a jelenlegi mérési felépítés milyen előkészületeket igényel. A TALOS használatával nincs szükség referenciamarkerekre és külső nyomkövetőkre a robot pozíciójának meghatározásához. A két folyamat beállítási ideje ugyanazon mérési feladat alapján összehasonlítható.
A ZEISS TALOS segítségével el lehet-e kerülni egy különálló mérőrendszer használatát?
Ez akkor lehetséges, ha a TALOS AX optikailag képes rögzíteni az érintett felületeket és jellemzőket, és a szükséges tűréshatárok is teljesülnek. A WESTCAM a vizsgálati terv alapján értékeli, hogy mely eddig különálló vizsgálati feladatok egyesíthetők.
Milyen pontossággal mér a ZEISS TALOS?
A ZEISS a mérőrobot esetében 3,30 m hatótávolság mellett 100 µm alatti mérési bizonytalanságot ad meg. A mérési feladat értékeléséhez az egyes ellenőrzési jellemzők tűréshatárai és optikai hozzáférhetősége számítanak.
Milyen alkatrészek mérhetők a ZEISS TALOS segítségével?
Tipikus alkalmazási területek a járműkarosszériák, akkumulátortartók, óriási öntvények és repülőgép-szerkezetek. A ZEISS a maximális alkatrészméretet Ø 5 000 mm-ben, a forgóasztal terhelhetőségét pedig legfeljebb 5 000 kg-ban határozza meg. Az alkalmasság szempontjából továbbá a befogás és a vizsgálandó jellemzők hozzáférhetősége is számít.
Milyen szoftvert használ a ZEISS TALOS?
A ZEISS TALOS a ZEISS INSPECT szoftvert és a virtuális mérőteret (VMR) használja. A VMR-ben a mérési feladatokat és a robotpályákat CAD-adatok alapján készítik elő. A ZEISS INSPECT támogatja a mérési adatok kiértékelését, a terv-valóság összehasonlításokat és a mérési jelentések elkészítését.
ÖSSZEFOGLALÁS
ZEISS TALOS WESTCAM-mal
- Kevesebb beállítási munka. A mérőrobot referenciajelek és külső lézeres nyomkövetők nélkül határozza meg a helyzetét.
- Rövidebb mérési idők. A ZEISS-tesztek során egy ajtószerelvény esetében a mérési idő 48%-kal, egy karosszéria esetében pedig 28%-kal csökkent. Az összehasonlítások a mérési időt veszik figyelembe az alkatrészek kezelése és a járulékos idők nélkül.
- Több részlet a minőségellenőrzéshez. A TALOS AX ugyanazon mérési folyamat során rögzíti a felületeket, furatokat és meneteket. Mindkét ZEISS-összehasonlítás során több hálópont jött létre.
- Gyakorlati tapasztalat az Ön alkalmazásához. A WESTCAM több mint 15 éves tapasztalattal rendelkezik a ZEISS-automatizálás terén, és több mint 50 ScanBoxot telepített Ausztriában, Svájcban és Liechtensteinben.
- Mérési tervezés és kiértékelés a WESTCAM segítségével. A CAD-adatok, a vizsgálati jellemzők és a tűréshatárok alapján a ZEISS INSPECT és a virtuális mérőterem (VMR) segítségével meghatározzuk, mely vizsgálati lépéseket lehet összevonni.